Артикул: 352-760
Модель: ШУШ-55(7Х)
Секция: Дополнительная
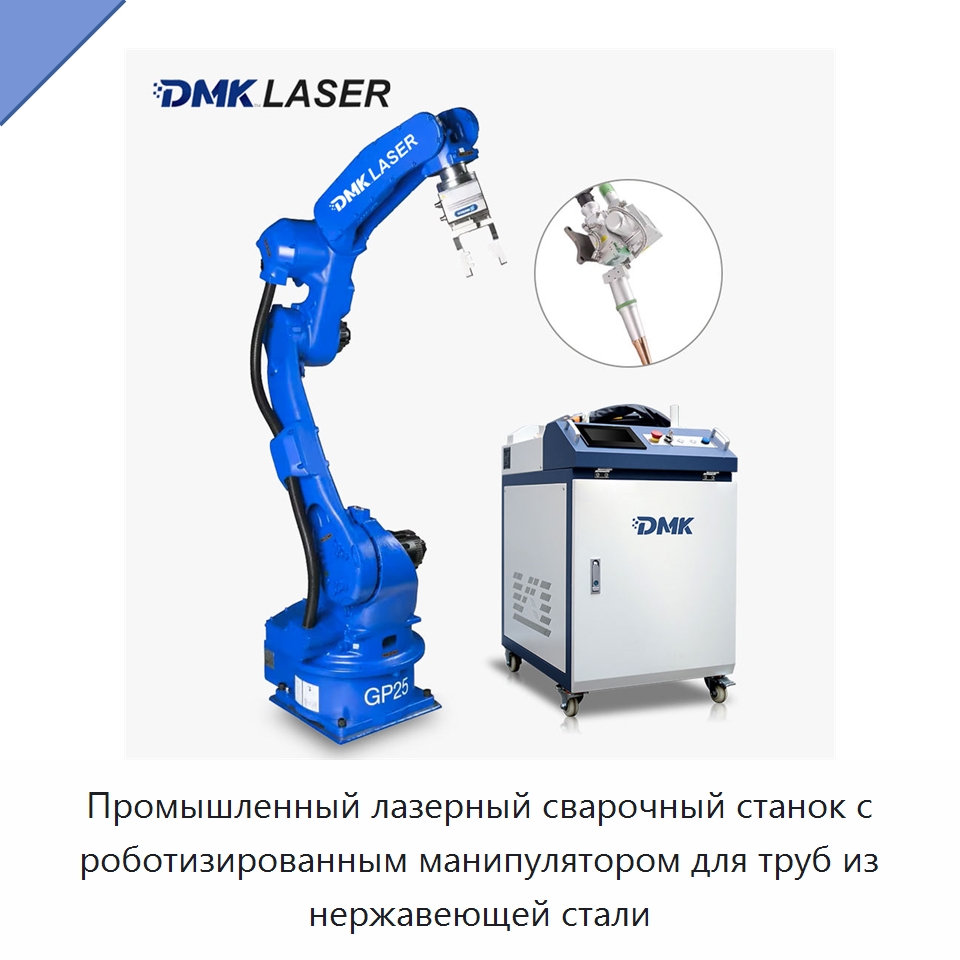
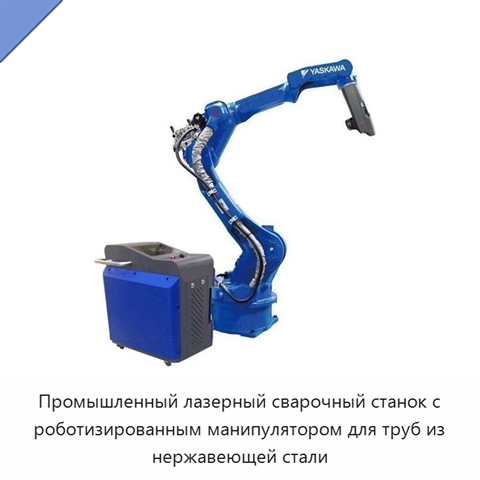
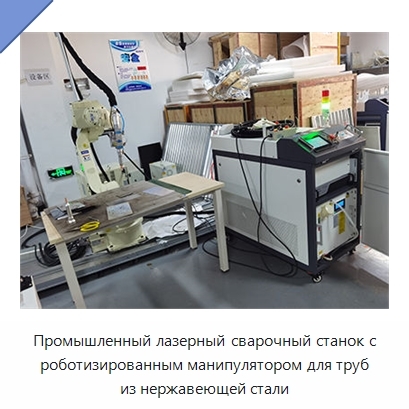
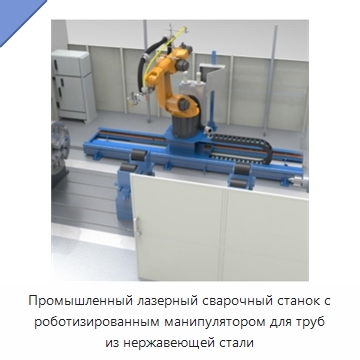
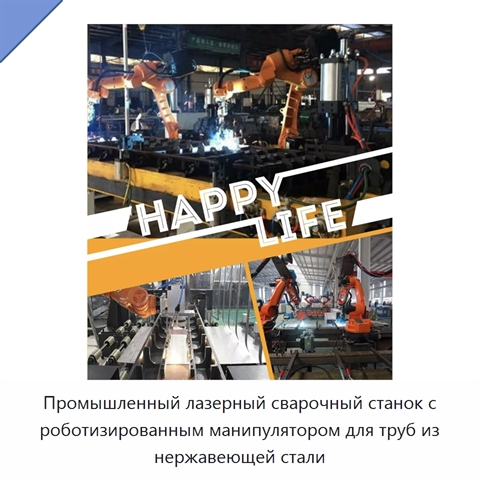
Промышленный лазерный сварочный станок с роботизированным манипулятором для труб из нержавеющей стали
Промышленный лазерный сварочный станок с роботизированным манипулятором предназначен для сварки труб из нержавеющей стали и оснащён волоконным лазерным источником. Максимальная средняя мощность составляет 3000 Вт, мощность — 2000 Вт, а средняя выходная мощность — не менее 500 Вт. Длина волны лазера составляет 1064 нм. Частота импульсов регулируется в диапазоне 1–500 Гц, длительность импульса — в диапазоне 0,1–20 мс. Максимальная энергия одиночного импульса достигает 100 Дж. Фокусное расстояние составляет 75 или 100 мм при диаметре 30 мм, а минимальный диаметр пятна находится в диапазоне 0,1–0,2 мм. Максимальная глубина проплавления нержавеющей стали составляет 2,5 мм. Для позиционирования встроен пилотный диодный лазер с длиной волны 635 нм, мощностью 1 мВт и напряжением 3–5 В. Для управления предусмотрен ножной переключатель. Рабочий стол с перемещением по двум координатным осям может управляться сервомотором или вручную. Система управления имеет англоязычную версию, система мониторинга доступна опционально. В системе охлаждения циркулирует деионизированная или чистая вода с максимальным расходом 35 л/мин. Температура регулируется в диапазоне 7–35 °C с точностью менее 1 °C. Параметры входного питания составляют 18 кВт, 380 В и 60 Гц.
Задать вопрос Искать на Baidu
Какую задачу решает лазерный сварочный станок с роботизированным манипулятором
Промышленный лазерный сварочный станок с роботизированным манипулятором применяют для сварки труб из нержавеющей стали.
Характеристики ШУШ-55(7Х)
Модель (по базе 91Т)ШУШ-55(7Х)
Ток15 А
Тип станкасварочный манипулятор
Номинальная грузоподъёмность3000 Вт
Напряжение220 В
Лазерный сварочный станок с роботизированным манипулятором - гибкость поставки.
Мы понимаем, что каждый проект уникален. Поэтому по запросу мы готовы рассмотреть настройку технических параметров, типоразмеров и комплектации ШУШ-55(7Х) под конкретные задачи (силами завода-изготовителя или нашего предприятия в России).
Мы понимаем, что каждый проект уникален. Поэтому по запросу мы готовы рассмотреть настройку технических параметров, типоразмеров и комплектации ШУШ-55(7Х) под конкретные задачи (силами завода-изготовителя или нашего предприятия в России).
Информация проверена на актуальность: 01.09.26
Сведения о производителе и характеристиках актуальны.
Люди, которые искали Лазерный сварочный станок с роботизированным манипулятором, также смотрели:
 +3 фото
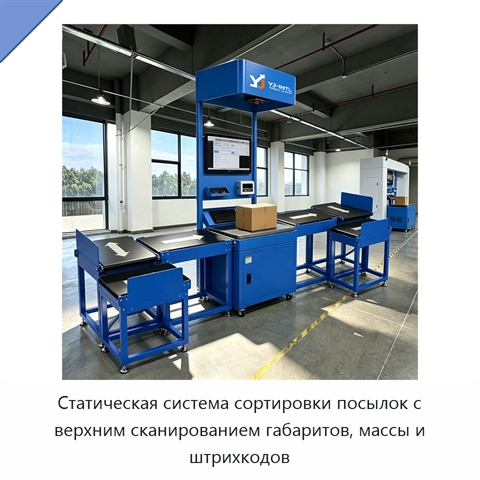
Статическая система сортировки посылок с верхним сканированием габаритов, массы и штрихкодов
Модель: ТАП-24(2Д)
Статическая система сортировки посылок выполняет верхнее сканирование габаритов и массы, считывание штрихкодов и фотосъёмку. Производительность составляет 3000 посылок в час, а скорость регулируется. Конвейерная лента выполнена из нержавеющей стали. Варианты механизма сортировки включают выдвижное к
 +3 фото
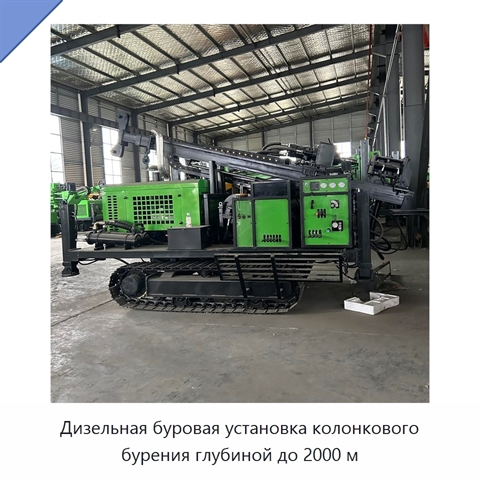
Дизельная буровая установка колонкового бурения глубиной до 2000 м
Модель: ЛБЕ-11(8Э)
Буровая установка предназначена для колонкового бурения при геологической разведке и выполнении горных работ с рудой. Питание осуществляется от дизельного двигателя. Максимальная глубина бурения составляет 2000 м. Поддерживаемые диаметры бурения: 60, 75 и 90 мм.
 +5 фото
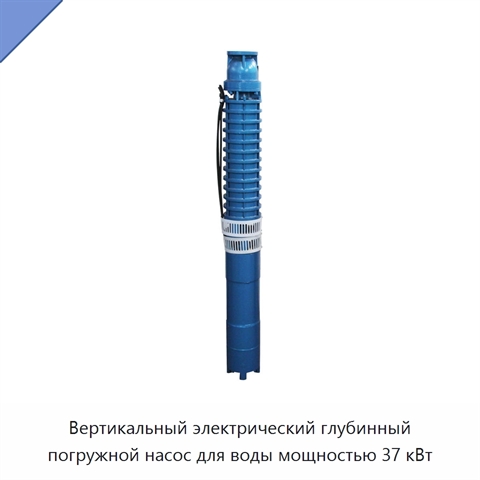
Вертикальный электрический глубинный погружной насос для воды мощностью 37 кВт
Модель: ВТЯ-18(2Ф)
Вертикальный глубинный погружной насос для воды оснащён электрическим двигателем переменного тока мощностью 37 кВт. Доступны исполнения со следующими сочетаниями подачи и напора: 200QJ20-297/22 — 20 м³/ч и 297 м; 200QJ20-338/25 — 20 м³/ч и 338 м; 200QJ25-266/19 — 25 м³/ч и 266 м; 200QJ25-308/22 — 25
 +5 фото
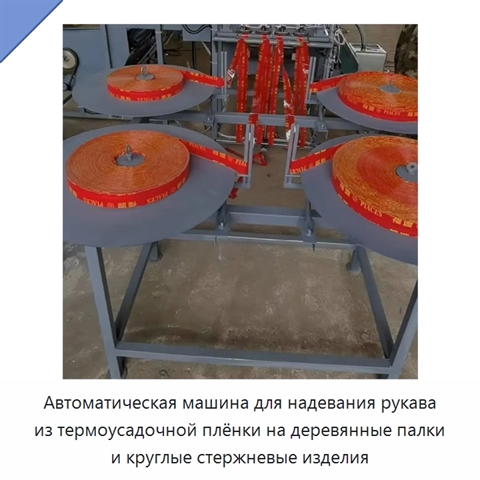
Автоматическая машина для надевания рукава из термоусадочной плёнки на деревянные палки и круглые стержневые изделия
Модель: ЖЕЛ-98(5А)
Полностью автоматическая машина предназначена для надевания рукава из термоусадочной плёнки на деревянные палки, рукоятки швабр, трубы и различные круглые стержневые изделия. Оборудование объединяет в одном агрегате подачу изделий, надевание плёночного рукава и усадку паром. После усадки формируются