
Артикул: 399-060
Модель: ЭКЯ-89(4Н)
Секция: Дополнительная
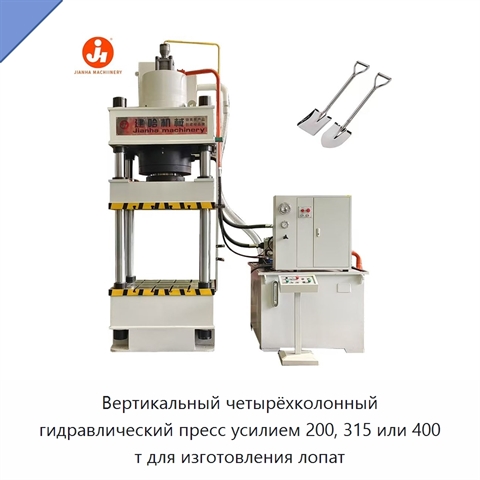
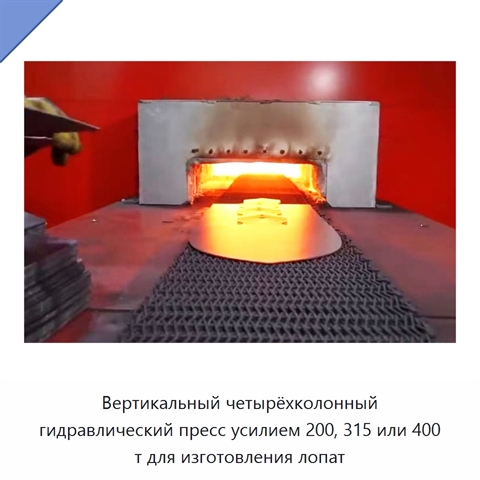
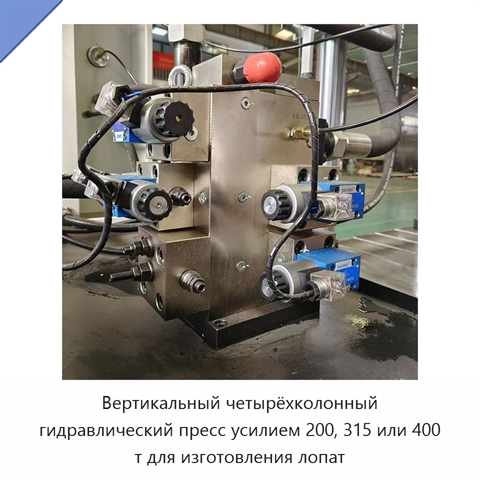
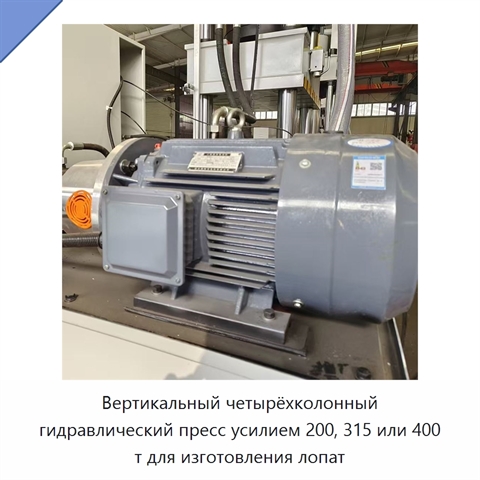
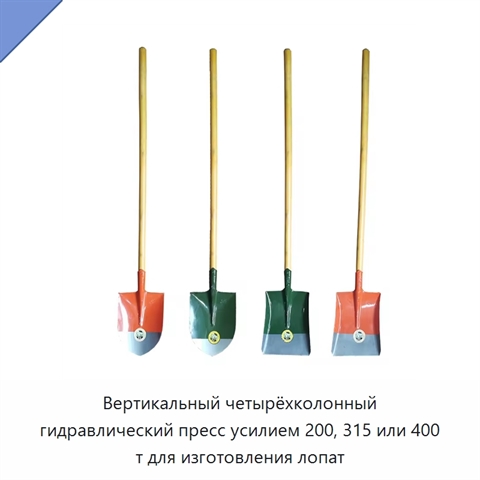
Вертикальный четырёхколонный гидравлический пресс усилием 200, 315 или 400 т для изготовления лопат
Вертикальный гидравлический пресс выполнен по четырёхколонной трёхбалочной схеме и оснащён электрической системой управления на базе программируемого логического контроллера. Оборудование выполняет вытяжку, обратную вытяжку, гибку, отбортовку, холодное выдавливание и пробивку металлических материалов. Для пробивки и вырубки возможна установка буферного устройства. Смена пресс-форм позволяет формовать лопаты и другие аналогичные металлические изделия. Номинальное усилие исполнений 200 и 315 т составляет соответственно 2000 и 3150 кН при давлении гидросистемы 25 МПа. Мощность двигателя равна 11 или 18,5 кВт. Ход ползуна в зависимости от исполнения составляет 600 или 700 мм, а усилие нижнего цилиндра — 400 или 630 кН. Двухходовая вставная клапанная система регулирует направление потока и давление гидравлического масла, сокращая количество мест возможной утечки. Колонны изготовлены из стали 45 и покрыты твёрдым хромом. Износостойкие направляющие втулки и централизованная жидкостная смазка уменьшают сопротивление трению и защищают колонны от царапин и задиров. Уплотнения устойчивы к растяжению, деформации при сжатии, давлению, высоким и низким температурам.
Задать вопрос Искать на Baidu
Какую задачу решает четырёхколонный гидравлический пресс
Четырёхколонный гидравлический пресс предназначен для вытяжки, гибки, отбортовки, холодного выдавливания и пробивки металлических заготовок при формовании лопат.
Характеристики ЭКЯ-89(4Н)
Модель (по базе 91Т)ЭКЯ-89(4Н)
Ключевые преимуществаавтоматическая работа, высокая точность
Тип станкачетырёхколонный трёхбалочный гидравлический пресс
Тип гидросистемыобычная
Напряжение220 В/380 В/415 В/600 В, настраиваемое исполнение
Четырёхколонный гидравлический пресс - гибкость поставки.
Каждый проект по-своему уникален, и мы это понимаем. Именно поэтому по запросу мы можем обсудить корректировку технических характеристик, типоразмеров и комплектации ЭКЯ-89(4Н) под условия применения (на базе производителя-оригинала или нашего завода в России).
Каждый проект по-своему уникален, и мы это понимаем. Именно поэтому по запросу мы можем обсудить корректировку технических характеристик, типоразмеров и комплектации ЭКЯ-89(4Н) под условия применения (на базе производителя-оригинала или нашего завода в России).
Дата последней проверки актуальности информации: 08.09.26
Производитель и технические характеристики подтверждены.
Люди, которые искали Четырёхколонный гидравлический пресс, также смотрели:
 +3 фото
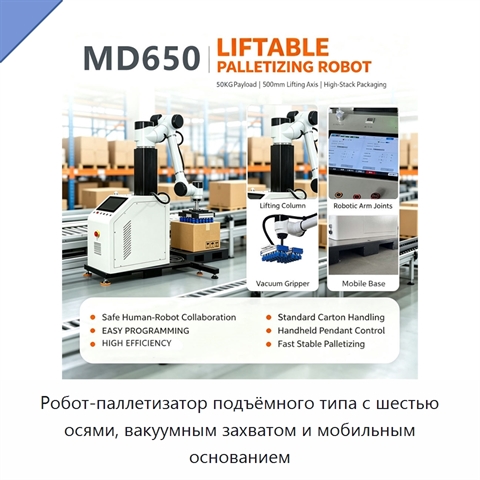
Робот-паллетизатор подъёмного типа с шестью осями, вакуумным захватом и мобильным основанием
Модель: ХШУ-51(1Д)
Робот-паллетизатор с шестью осями выполнен в подъёмном исполнении и оснащён вакуумным захватом и мобильным основанием. Скорость паллетирования составляет 8–10 коробок в минуту. Рабочий радиус равен 1900 мм, а высота паллетирования — 2400–2600 мм с учётом высоты поддона. Оборудование совместимо с под
 +5 фото
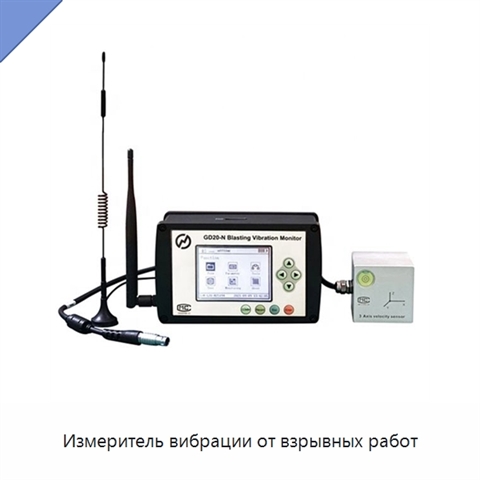
Измеритель вибрации от взрывных работ
Модель: ЛПЯ-75(8Е)
Измеритель вибрации имеет высокую точность, класс точности «высокая точность» и степень защиты IP67.
 +2 фото
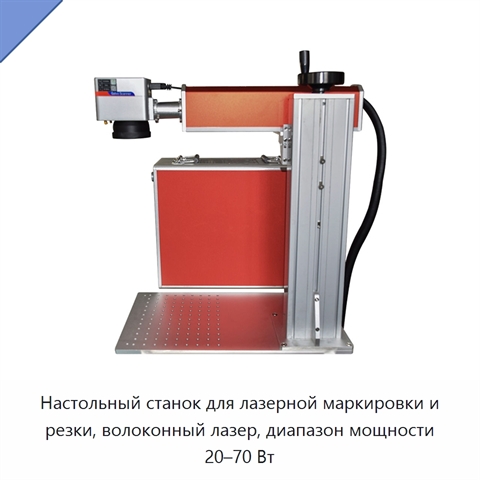
Настольный станок для лазерной маркировки и резки, волоконный лазер, диапазон мощности 20–70 Вт
Модель: ХДЯ-19(7К)
Настольный станок предназначен для лазерной маркировки и резки. Оборудование оснащено волоконным лазером и системой воздушного охлаждения. Диапазон мощности составляет 20–70 Вт, глубина маркировки — 0,1–0,5 мм, скорость маркировки — 12 000–15 000 мм/с.
 +3 фото
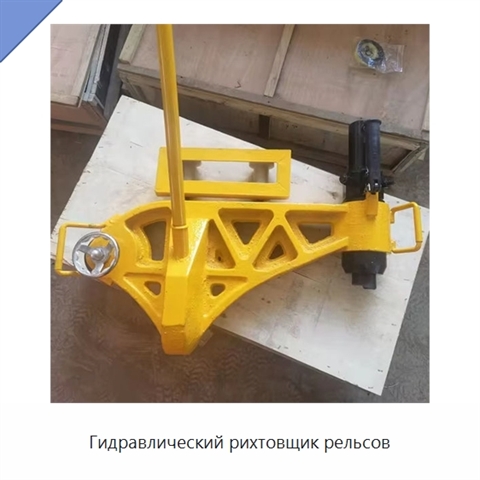
Гидравлический рихтовщик рельсов
Модель: ИГА-49(8Ж)
При установке гидравлического рихтовщика рельсов крюк размещают на одной стороне головки рельса, головку поршня прижимают к другой стороне, а эксцентриковый маховик поворачивают для фиксации устройства; перед заправкой насоса проверяют выравнивание: нижняя поверхность крюка должна прилегать к верхне